段ボール・製段シートはどうやって作られる?製造工場の一貫工程と基本構造
インターネット通販の宅配箱や、スーパーマーケットに並ぶ野菜・飲料の箱など、暮らしのあらゆる場面で活躍している「段ボール(段ボール箱)」。軽くて持ち運びやすいのに、中に重い荷物を入れて高く積み上げても潰れない不思議な強さを持っています。
このサイトでは、巨大なロール状の紙(原紙)が工場に運ばれてから、「コルゲーターマシン」で波形のシート(製段シート)に貼り合わされ、「断裁・スジ入れ」を経て、「印刷・スロッター(溝切り)・糊付け製函(せいかん)」によって段ボール箱になるまでの一貫製造プロセスを、イラスト図解とともに順番に解説します。
このページでわかること(目次)
1. 段ボール・製段シート工場の一貫製造フロー(4つのステップ)
段ボールの製造は、大きく分けて「平らな紙から波形の入った段ボール板(製段シート)を作る前半工程(製段工程)」と、「段ボール板に印刷や切れ込みを入れて箱の形に仕上げる後半工程(製函工程)」の2つがバトンリレーのように繋がっています。
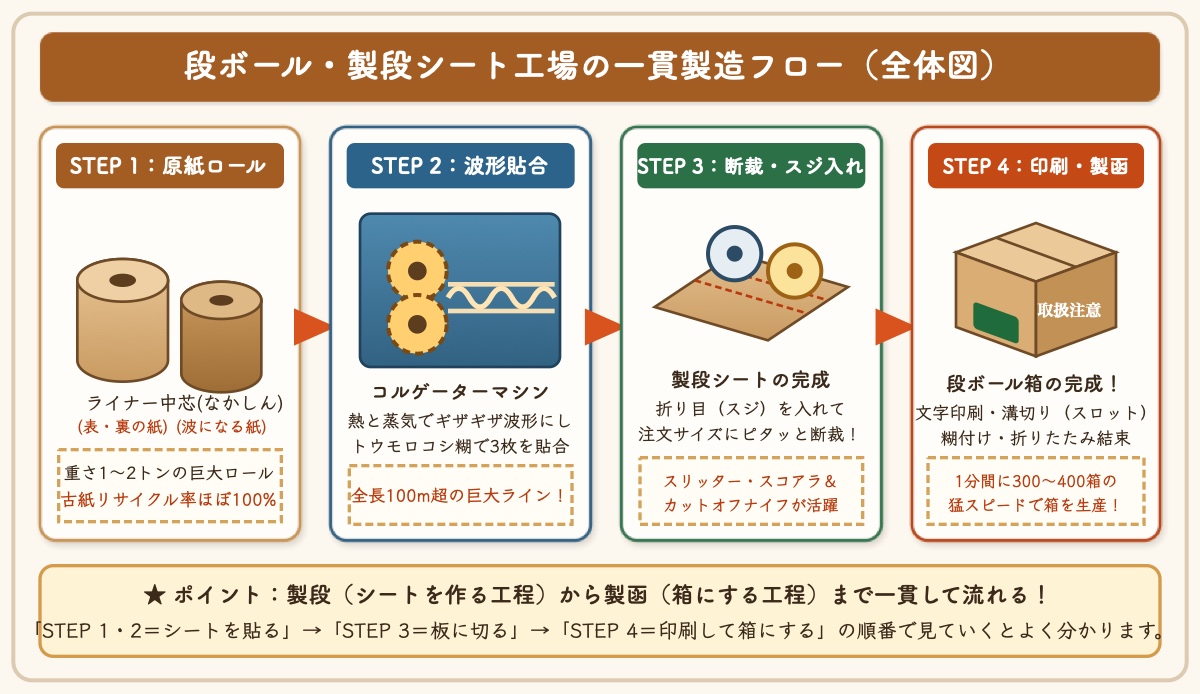
工場の中では、次の4つのステップが一貫して流れています。
- ステップ1(原紙ロールの供給):重さ1〜2トンもある巨大なロール状の紙(表・裏になる「ライナー」と、波になる「中芯」)を機械にセットします。
- ステップ2(波形成形と貼り合わせ):全長100メートルを超える巨大機械「コルゲーター」に紙を通し、熱と蒸気でギザギザの波形を作って、トウモロコシ由来の「でんぷん糊」で3枚の紙を貼り合わせます。
- ステップ3(スジ入れ・断裁):1本の長い帯状になった段ボールに、箱を折り曲げるための「折り目(スジ)」をつけ、注文ごとの縦横サイズにスパッと切り分けて「製段シート(平らな段ボール板)」にします。
- ステップ4(印刷・溝切り・糊付け製函):製段シートを製函機(フレキソフォルダーグルアーなど)に通し、文字やマークを印刷し、フタになる部分の溝(スロット)を切り抜き、端を糊付けして折りたたむと段ボール箱の完成です。
2. なぜ紙なのに強いの?段ボールの「3層トラス構造」と段(フルート)の種類
画用紙やコピー用紙を1枚立ててもすぐにグニャリと曲がってしまいますが、段ボールにすると大人が上に乗っても簡単には潰れません。その秘密は、3枚の紙を組み合わせた「サンドイッチ構造(トラス構造)」にあります。
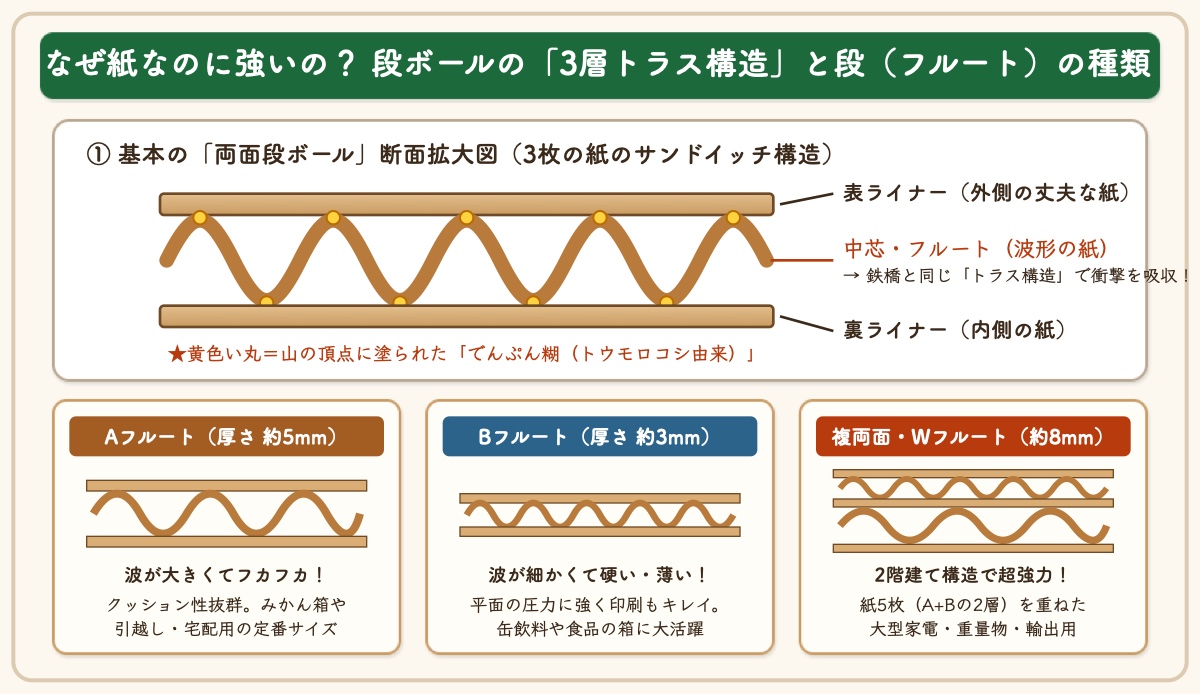
段ボールを構成する3つの要素
- 表ライナー(おもてライナー):段ボール箱の一番外側になる紙です。こすれや水滴、破裂に強い丈夫な紙が使われ、商品名やマークが印刷される面でもあります。
- 中芯(なかしん):表と裏の紙の間で「なみ型(波形)」に成形されている紙です。この波形の山のことを専門用語で「フルート(段)」と呼びます。鉄橋や東京スカイツリーなどにも使われる「トラス構造」と同じ力学的な働きをし、外部からの衝撃を吸収するクッションになります。
- 裏ライナー(うらライナー):段ボール箱の内側になる紙です。表ライナーと中芯を裏側からしっかり支え、板全体が曲がらないように引っ張る役割を担っています。
波の高さ(フルート)による種類の違い
中に入れる荷物の重さや用途によって、真ん中の波(フルート)の高さや段の数が使い分けられています。代表的な種類は以下の通りです。
| 種類(名称) | 厚み・30cmあたりの波の数 | 特徴と主な使い道 |
|---|---|---|
| Aフルート(A段) | 厚さ:約5mm 波の数:約34個 |
波が大きく、クッション性(緩衝性)と縦方向の積み重ね強度に優れています。みかん箱、引越し用段ボール、宅配便の箱など最も広く使われる標準タイプです。 |
| Bフルート(B段) | 厚さ:約3mm 波の数:約50個 |
波が細かく、Aフルートより薄くて硬いのが特徴です。表面が平らで印刷が綺麗に仕上がり、箱の体積もコンパクトになるため、缶ビールやペットボトル飲料、レトルト食品の箱に多く使われます。 |
| Cフルート(C段) | 厚さ:約4mm 波の数:約40個 |
AフルートとBフルートの中間の厚みです。クッション性と省スペース性のバランスが良く、欧米では最も一般的で、日本でも青果物や加工食品向けに増えています。 |
| 複両面(Wフルート/AB段) | 厚さ:約8mm (A段+B段の2層) |
ライナー3枚と中芯2枚の「合計5枚の紙」を2階建てに貼り合わせた超強力タイプです。大型テレビ・冷蔵庫などの家電製品、工業部品、海外輸出用の重い荷物に使われます。 |
3. 「製段(シート工場)」と「製函(箱工場)」の違いとは?
段ボール業界には、工場の役割によって大きく2つの呼び方があります。
知っておくとよく分かる!段ボール工場のタイプ
- 製段(せいだん)工程/シート工場:ロール状の原紙をコルゲーターマシンに通し、波形の入った平らな段ボール板(製段シート)を作って断裁するまでの工程です。
- 製函(せいかん)工程/ボックス工場:平らな製段シートに印刷・溝切り・型抜き・糊付けを行い、完成品の「段ボール箱」に加工する工程です。
- 一貫工場(コルゲート・製函一貫工場):巨大なコルゲーターマシンと製函機の両方を1つの工場内に備え、原紙ロールから完成した段ボール箱までをノンストップで一貫製造する工場です。
4. 順番に見てみよう!各製造工程の詳しい解説ページ案内
それでは、工場の入り口である「原紙ロール」から順番に、段ボール箱ができあがるまでの工程をステップごとに見ていきましょう。下のSTEP 1 → STEP 2 → STEP 3のボタンを順番にクリックして読み進めるのがおすすめです。
原紙ロールとコルゲーター前半(シングルフェーサー)
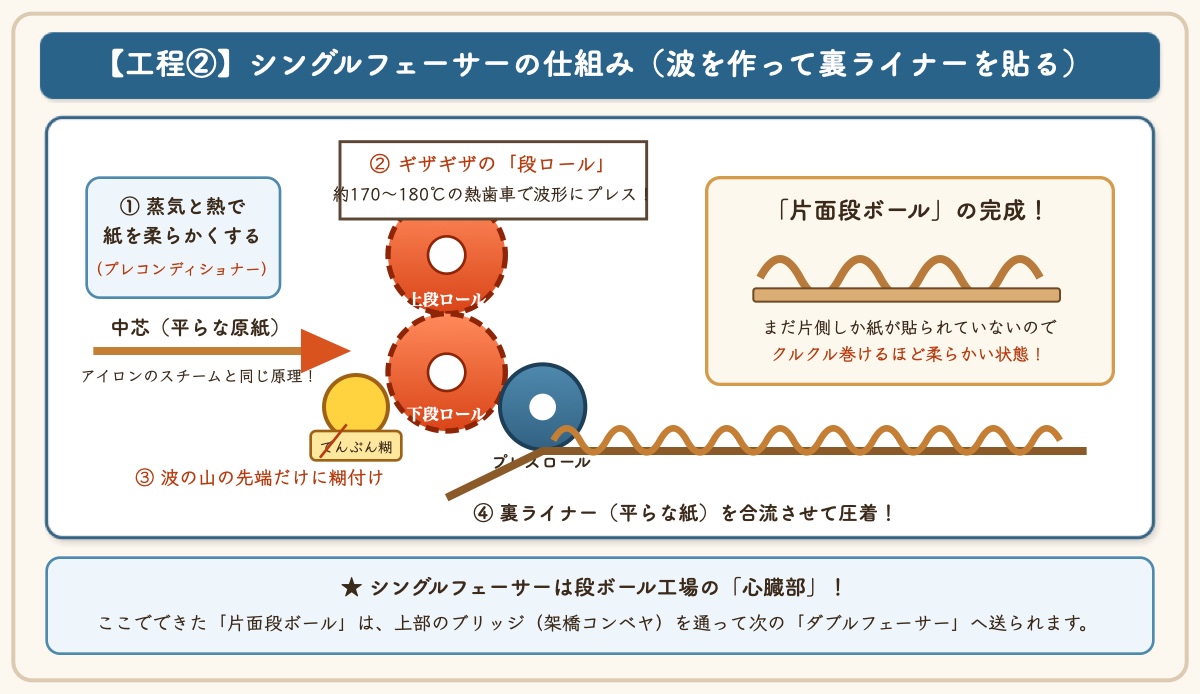
重さ2トンの巨大な原紙ロールを機械を止めずに繋ぎ合わせる「スプライサー」の仕組みと、170℃を超える熱と蒸気で平らな紙をギザギザの波形に変える心臓部「シングルフェーサー」の工程を解説します。
両面貼り合わせ(ダブルフェーサー)と断裁・スジ入れ
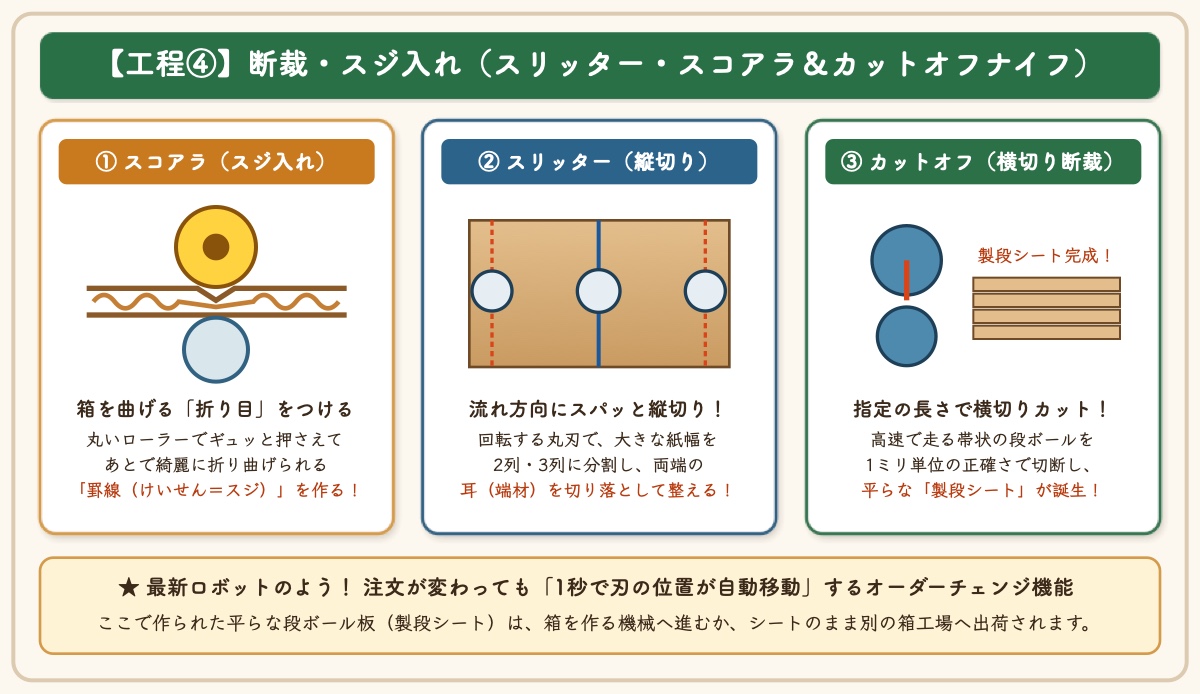
トウモロコシのでんぷん糊が熱で一瞬にして固まる「ダブルフェーサー(熱盤)」の秘密と、高速で走る段ボールに折り目(スジ)を入れて1ミリ単位で正確に切り分ける「スリッター・スコアラ」「カットオフ」の工程を解説します。
フレキソ印刷・スロッター(溝切り)・糊付け製函
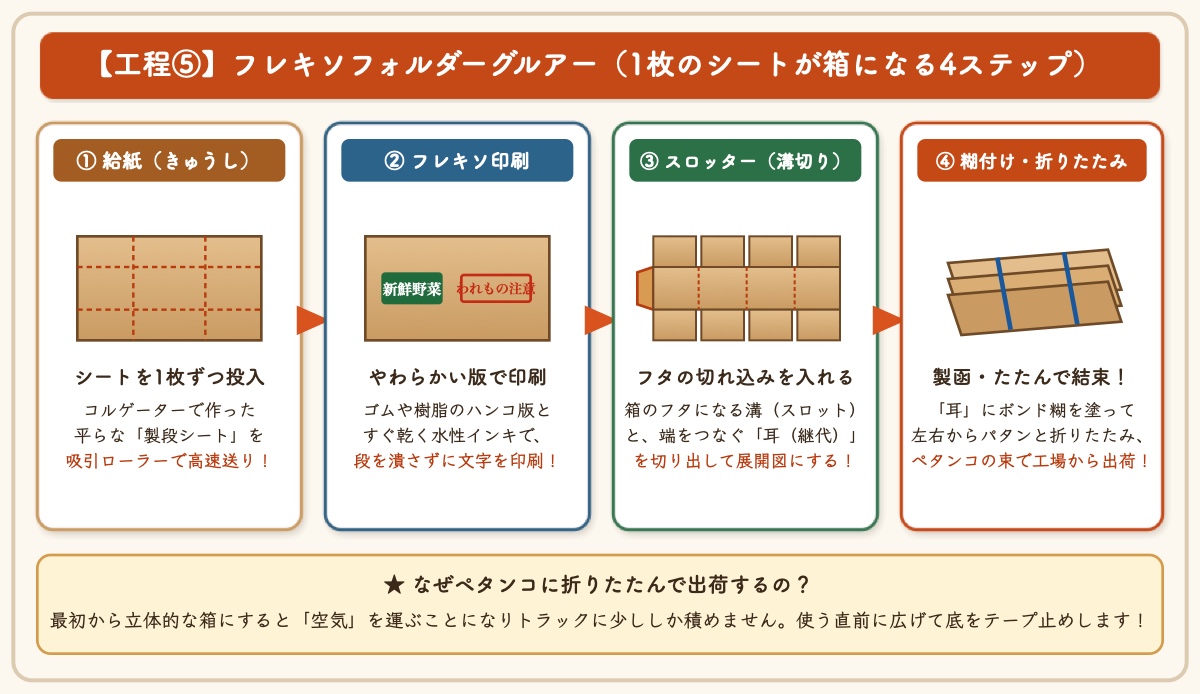
平らな製段シートに柔らかい版で文字を印刷し、フタの切れ込み(スロット)を入れ、糊付けして1分間に300箱以上の猛スピードで箱に折りたたむ「製函(せいかん)」工程、さらに型抜き(トムソン加工)や端材100%リサイクルまで解説します。