両面貼り合わせ(ダブルフェーサー)と断裁・スジ入れで「製段シート」を作る
STEP 1(コルゲーター前半)で作られた「片面段ボール」は、まだ裏ライナーと波形の紙(中芯)の2枚だけが貼られた柔らかい状態です。
このSTEP 2では、もう1枚の「表ライナー」を貼り合わせて頑丈な3層板へと固める「ダブルフェーサー(Double Facer)」と、箱を曲げるための折り目(スジ)をつけて注文ごとのサイズにスパッと切り分ける「スリッター・スコアラ」および「カットオフナイフ」の仕組みを図解します。
このページでわかること(目次)
1. グルーマシンと「ダブルフェーサー」で3枚の紙を貼り合わせる
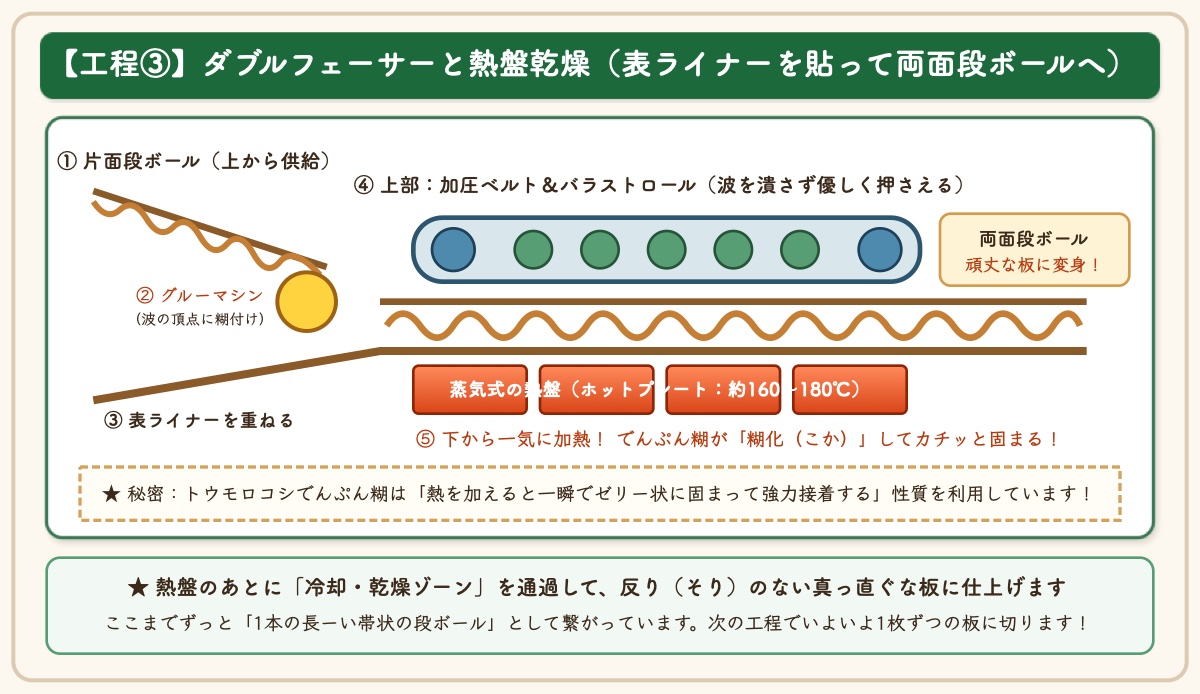
シングルフェーサーから頭上のブリッジ(架橋コンベヤ)を通って運ばれてきた「片面段ボール」は、まず「グルーマシン(糊付け機)」に入ります。ここで、むき出しになっている波(フルート)の頂点に再びトウモロコシ由来のでんぷん糊が塗られます。
複両面段ボール(Wフルート・5層)を作る場合は、2台のシングルフェーサーから送られてきた2枚の片面段ボールが同時にグルーマシンへ入り、2階建てに重ねられます。
2. 波を潰さずに熱で固める!「熱盤(ホットプレート)」と加圧ベルトの工夫
糊が塗られた片面段ボールの下側から、平らな「表ライナー」が合流し、いよいよ「ダブルフェーサー(Double Facer:両面貼合機)」の加熱ゾーンへと突入します。
ここで非常に難しい課題があります。シングルフェーサーの時は金属の歯車同士で強く挟み込むことができましたが、すでに立体的な波(フルート)ができた状態の段ボールを重い鉄のローラーで強く押し潰してしまうと、せっかくの波がペチャンコに潰れてクッション性が失われてしまいます。
波の形を守りながら一瞬で接着する仕組み
- 下側:蒸気式の熱盤(ホットプレート):長さ十数メートルにわたって、内部に高温蒸気を満たした平らな鉄のプレート(熱盤:約160℃〜180℃)が何枚も並んでいます。表ライナーがこの熱盤の上を滑るように走ることで、下から一気に熱が伝わります。
- 上側:通気性のある加圧ベルト&バラストロール(エアプレッシャー):段ボールの上側からは、分厚いキャンバス地のコンベヤベルトと、均等に重みをかける「バラストロール(または空気圧シュー)」が面全体で優しく押さえつけます。
- でんぷん糊の瞬間糊化(こか)と水分蒸発:熱盤からの熱によって、でんぷん糊が一瞬でゼリー状に固まって接着され、余分な水分は上部のベルトから湯気となって抜けていきます。
熱盤ゾーンを抜けた3層の段ボールは、続く「冷却・牽引(けんいん)セクション」を通過しながら熱と水分バランスを整えられ、反り(そり)のない真っ直ぐで硬い板状の帯(連続シート)になります。
3. 箱の折り目をつけ、幅を切り揃える「スリッター・スコアラ」
ダブルフェーサーを出た時点では、段ボールはまだ「幅2メートル前後・長さ無限大の1枚の長い板」として繋がっています。これを注文された箱のサイズに合わせて加工していく最初の装置が「スリッター・スコアラ(Slitter Scorer)」です。
① スコアラ(Scorer:スジ入れローラー)
段ボール板は分厚くて硬いため、何も加工せずに手で折り曲げようとすると、変な場所で折れたり表面の紙が割れたりして綺麗な直方体の箱になりません。
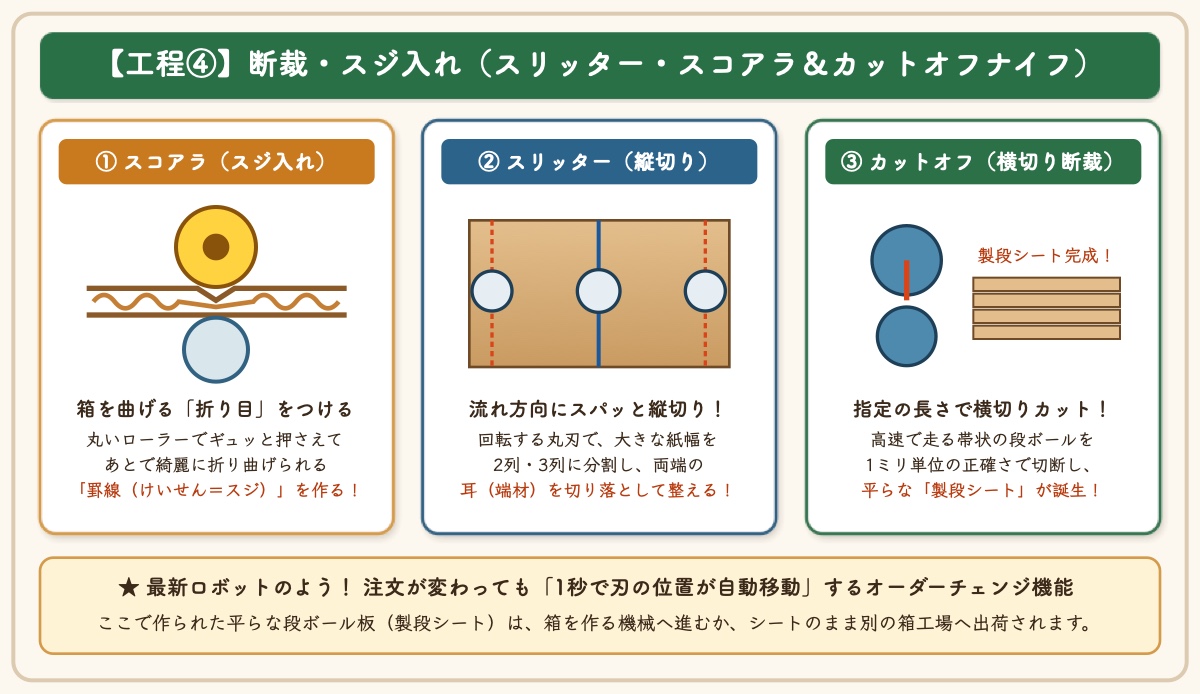
そこで、上下一対になった丸いローラー(スコアラ/罫線ロール)で段ボールを進行方向に沿ってギュッと押さえ、波(フルート)の一部をあらかじめ潰して「箱のフタを折り曲げるための折り目(スジ・罫線)」をつけます。
② スリッター(Slitter:縦切り丸刃)
スコアラのすぐ後ろには、ピザカッターのような鋭い円盤状の回転刃(スリッターナイフ)が並んでいます。ここで次の2つの作業を同時に行います。
- 両端の「耳(トリム)」の切り落とし:貼り合わせた段ボールの左右両端(数センチ分)は、紙の端が少しズレていたり糊が乾きすぎていたりするため、スリッターで綺麗に切り落として正確な横幅に整えます。(切り落とされた細長い端材は、すぐ横の吸引ダクトから空気の力で吸い込まれ、100%リサイクルされます)。
- 複数列への縦割り(丁取り):幅2メートルの広い原紙から、たとえば幅60cmのシートを3列同時に作る(3丁取り)場合、真ん中をスリッターでスパッと縦に切って3本の帯に分けます。
1秒で刃が自動移動する「自動オーダーチェンジ」
段ボール工場では、「みかん箱用シートを500枚作ったら、次は飲料箱用シートを800枚作る」というように、数分おきに作るシートのサイズ(注文=オーダー)が次々と変わります。最新のスリッター・スコアラにはロボット制御が組み込まれており、前の注文の最後尾が通過した瞬間に、コンマ数秒〜1秒で全ての丸刃とスジ入れローラーが次の注文サイズの位置へ自動で横移動します。
4. 高速走行中にピタッと横切り断裁する「カットオフナイフ」
縦方向の幅と折り目(スジ)が整えられた帯状の段ボールは、コルゲーターマシンの出口付近にある「カットオフ(Cutoff Knife:横切り断裁機)」へと進みます。
カットオフは、上下2本の大きな金属製ドラムにらせん状の長い刃が取り付けられた回転式カッターです。分速300メートル以上で流れてくる段ボールのスピードと、ドラムが回転するスピードをコンピュータで完全にシンクロ(同期)させ、指定された長さ(たとえば800mmや1,200mmなど)で誤差プラスマイナス1ミリ以内という驚くべき精度で次々と横方向に切断します。
しかも、多くのコルゲーターでは上下2段(デュプレックス)のカットオフを備えており、スリッターで左右2列に分けたシートを「左列は長さ90cmでカット」「右列は長さ120cmでカット」というように、別々の長さに同時断裁することができます。
5. 完成した「製段シート」と自動積み重ね機(スタッカー)
カットオフナイフで長方形に切り分けられた平らな段ボール板のことを、業界では「製段シート(または段ボールシート)」と呼びます。
切り離されたばかりの製段シートは、コルゲーターの最終地点である「スタッカー(Stacker:自動積載機)」へと滑り込み、指定された枚数(たとえば100枚や200枚ずつ)ごとに自動で綺麗に積み重ねられて排出されます。
- シート専門工場(製段工場)の場合:ここで完成した「製段シート」をパレットに載せてトラックに積み込み、各地の製函工場(箱工場)へと出荷します。
- 一貫工場の場合:スタッカーから出てきた製段シートは、工場の床一面に張り巡らされた自動ローラーコンベヤに乗って、そのまま後半の「印刷・製函(箱作り)ライン」へと運ばれていきます。