タイヤはどうやって作られる?タイヤ製造工場の全工程としくみ
毎日たくさんの自動車やトラック、バスを支えて走る「タイヤ」。外から見るとただの黒いゴムの輪に見えますが、実は1本のタイヤの中には10種類以上のゴム部材、丈夫な化学繊維の糸(コード)、そしてピアノ線のように強い鋼鉄のワイヤーが精密に組み合わされています。
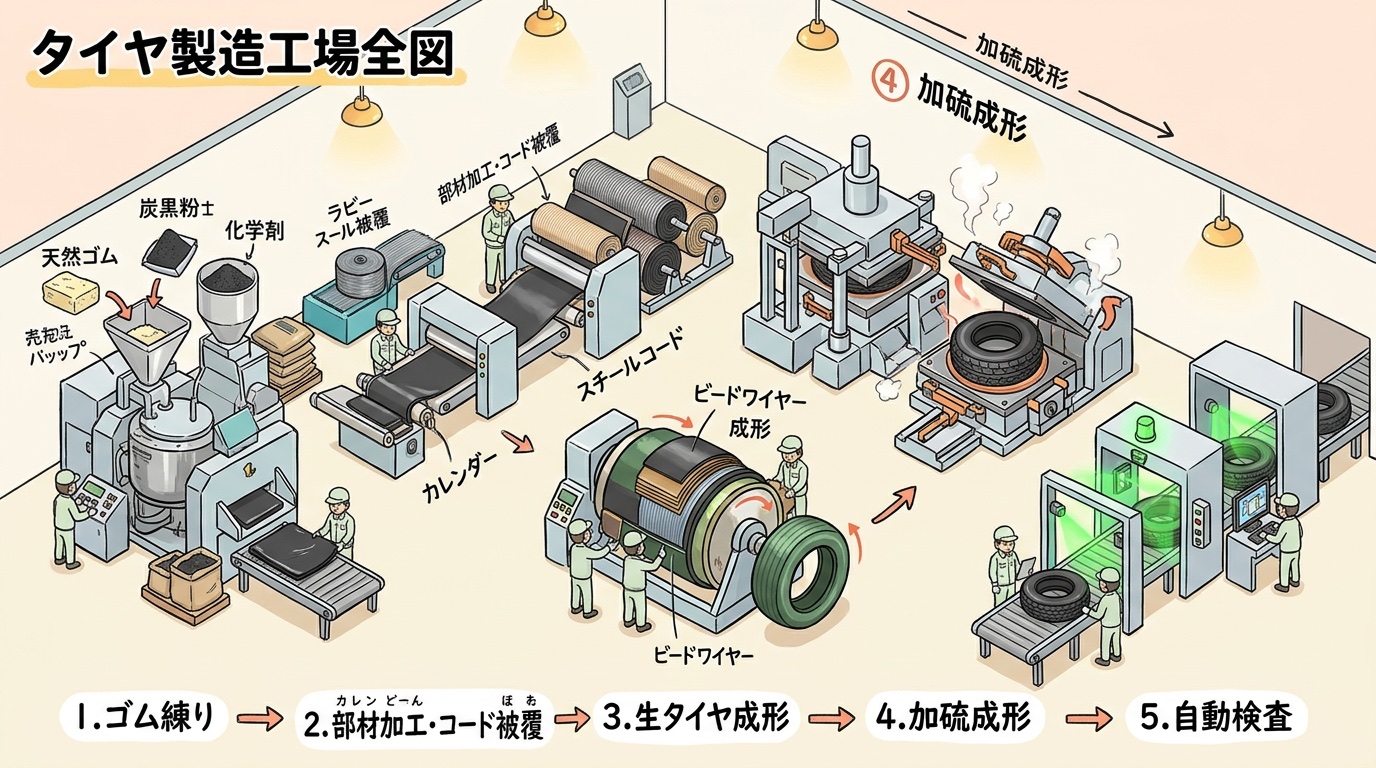
このサイトでは、タイヤ製造工場の中でどのような機械が使われ、どのような順番でタイヤが完成するのかを、イラストや構造図とともにやさしく解説します。
1. タイヤは「ただのゴムのかたまり」ではない理由
乗用車1台の重さは約1トン〜2トンもあります。それだけ重い車体を、路面と接する「ハガキ4枚分」ほどの小さな面積だけで支え、時速100キロメートルで走ったり、雨の日にピタッと止まったりするのがタイヤの役割です。
もしタイヤが消しゴムや輪ゴムのような「ゴムだけ」で作られていたら、車の重さでペチャンコに潰れたり、空気を入れた瞬間に風船のように膨らんで破裂したりしてしまいます。そこでタイヤ製造工場では、「しなやかに伸び縮みするゴム」と「引っ張っても伸びない繊維コードや金属ワイヤー」を組み合わせた複合構造(コンポジット構造)としてタイヤを作り上げています。
- なぜタイヤは黒いの?:もともとのゴムは白っぽい色や飴色ですが、ゴムを強くするために「カーボンブラック(炭素の微粉末)」を混ぜ込むため真っ黒になります。
- 最初から溝(みぞ)を彫るわけではない!:部品を貼り合わせた段階の「生(なま)タイヤ」には溝がありません。たい焼きのように金属の型(モールド)に入れて熱と圧力で焼き上げることで、初めて溝がつきます。
- 1本ずつ全数検査される!:安全に関わる最重要部品のため、完成したタイヤは1本残らず自動検査ラインで真円度(まん丸かどうか)や重量バランスがチェックされます。
2. 一目でわかる!タイヤ製造工場の4大製造工程
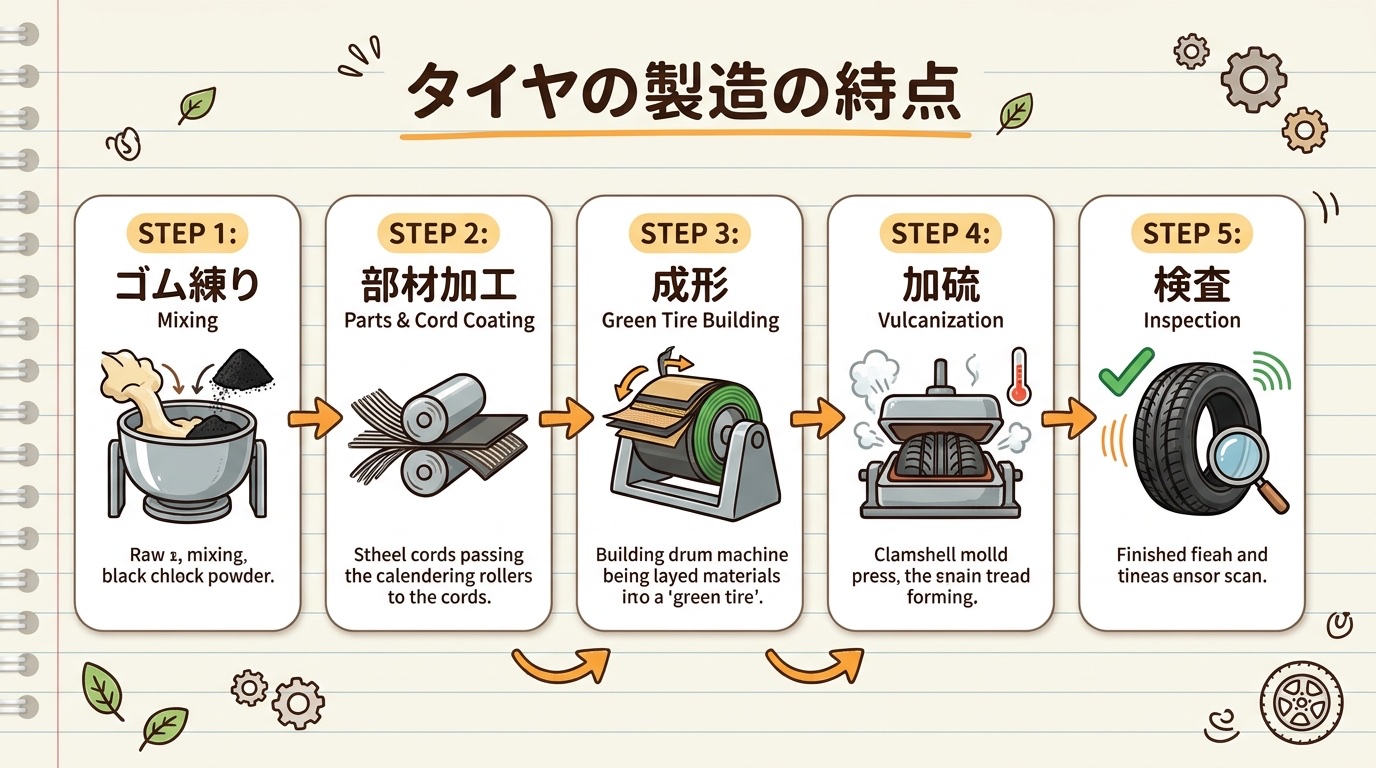
タイヤ製造工場のラインは、大きく分けて4つの製造工程に分類されます。その前に、まずは「タイヤがどんな部品でできているか(構造と材料)」を知っておくと、工場の機械が何を作っているのかが何倍も分かりやすくなります。
3. 順番に学ぼう!各ページの内容と学習ガイド
以下のボックスを上から順番に読み進めることで、タイヤ製造の知識をゼロから体系的に身につけることができます。気になる工程の「詳しく見る」ボタンをクリックして進んでください。
タイヤの構造と原材料のひみつ
製造ラインを見る前に、タイヤの断面図を見てみましょう。地面と接する「トレッド」、側面を守る「サイドウォール」、骨格となる繊維の「カーカス」、タガのように締める鋼線の「ベルト」、ホイールに固定する「ビード」など、各パーツの名前と役割、そして天然ゴム・合成ゴム・カーボンブラック・シリカ・硫黄(いおう)などの原材料を解説します。
ゴム練り(精錬)・押出・コード被覆(カレンダー工程)
工場の最初の工程は、巨大な密閉式混合機「バンバリーミキサー」を使ったゴム練り(精錬)です。ゴムにカーボンブラックや薬品を混ぜて強いゴム生地を作ります。次に「押出機(エクストルーダー)」でトレッドなどの断面形状に押し出し、「カレンダーロール機」で繊維コードやスチールワイヤーの両面に薄くゴムを貼り合わせるコード被覆を行います。
生タイヤの成形ドラム(タイヤビルディング工程)
加工された10種類以上のゴム部材やコードシートを、1本のタイヤの形に貼り合わせる工程です。円筒形の回転機械「成形ドラム(タイヤ成形機)」の上に、内側から順番にインナーライナー、カーカス、ビードワイヤーを巻き付け、空気圧でドーナツ状に膨らませながらベルトとトレッドを合体させます。ここで完成する、まだ溝のない柔らかいタイヤを「生(なま)タイヤ(グリーンタイヤ)」と呼びます。
加硫成形機(プレスモールド)とゴム弾性の誕生
粘土のように柔らかかった生タイヤを、普段目にする「強く弾力のあるタイヤ」へと変身させるクライマックス工程です。加硫成形機(プレスモールド)という金属の金型に生タイヤを入れ、内側から「ブラダー」と呼ばれる耐熱ゴム袋を高温・高圧の蒸気やガスで膨らませます。金型に彫られたトレッドパターン(溝)が転写されると同時に、ゴムの中の硫黄が分子同士をつなぐ化学反応(加硫)を起こします。
真円度・重量バランスの自動検査ラインと出荷
焼き上がったタイヤは、冷却されたあと自動検査ラインへと流れていきます。外観の傷や凹凸を調べるレーザー検査、内部のワイヤー配列を透視するX線検査、そしてタイヤを実際に回転させて「きれいな円になっているか(真円度・ユニフォミティ)」「重さの偏りがないか(重量バランス)」を測る精密検査をクリアした製品だけが出荷されます。
4. タイヤ製造の主要設備と役割の早見表
タイヤ製造工場で活躍する代表的な機械・設備と、それぞれの工程で作られる中間製品をまとめた一覧表です。
| 工程の名称 | 主に使われる工場の機械・設備 | この工程で何をするか(変化の様子) |
|---|---|---|
| ① 精錬(ゴム練り)工程 | バンバリーミキサー(密閉式混練機)、オープンロール | 天然ゴム・合成ゴムにカーボンブラックやシリカ、薬品を加え、強い圧力と熱で練り合わせて「コンパウンド(配合ゴム)」を作る。 |
| ② 部材加工(押出・被覆)工程 | 押出機(エクストルーダー)、カレンダーロール機、ビード成形機 | トレッドやサイドウォール用の帯状ゴムを押し出し成形し、繊維コードやスチールコードの両面にゴムを薄くコーティング(被覆)してパーツを作る。 |
| ③ 成形(ビルディング)工程 | 生タイヤ成形ドラム(成形機) | 回転する円筒ドラムの上で各パーツを順番に巻き付け、円筒形からドーナツ形へ膨らませながら貼り合わせ、「生タイヤ(グリーンタイヤ)」を組み立てる。 |
| ④ 加硫(かりゅう)工程 | 加硫成形機(プレスモールド・加硫金型・ブラダー) | 金型に生タイヤをセットし、約150〜180℃の熱と高い圧力をかけてゴムに弾性を与え、トレッドの溝やサイドウォールの文字を刻印する。 |
| ⑤ 検査(インスペクション)工程 | ユニフォミティ試験機、動釣合(バランス)試験機、X線検査装置 | 完成したタイヤの真円度、力の均一性、重さのバランス、内部構造を自動検査し、軽点マーク(黄色)やユニフォミティマーク(赤色)を印字して出荷する。 |