定数量充填・脱気・完全密封工程|ヒートシールと二重巻締のしくみ
STEP 1(具材の下処理・調合)で準備された「固形具材」と「液体ソース」は、いよいよパウチ(袋)や金属缶へ詰められます。
1分間に何十袋・何百缶という猛スピードで動きながら、「どの袋にもお肉と野菜を同じ量だけ正確に入れる技術」「空気を抜く脱気」「微生物が絶対に入れない完全密封」がどのように行われているのかを図解します。
📋 このページで学ぶこと(目次)
1. 定数量充填から脱気・密封までの4ステップ連続ライン
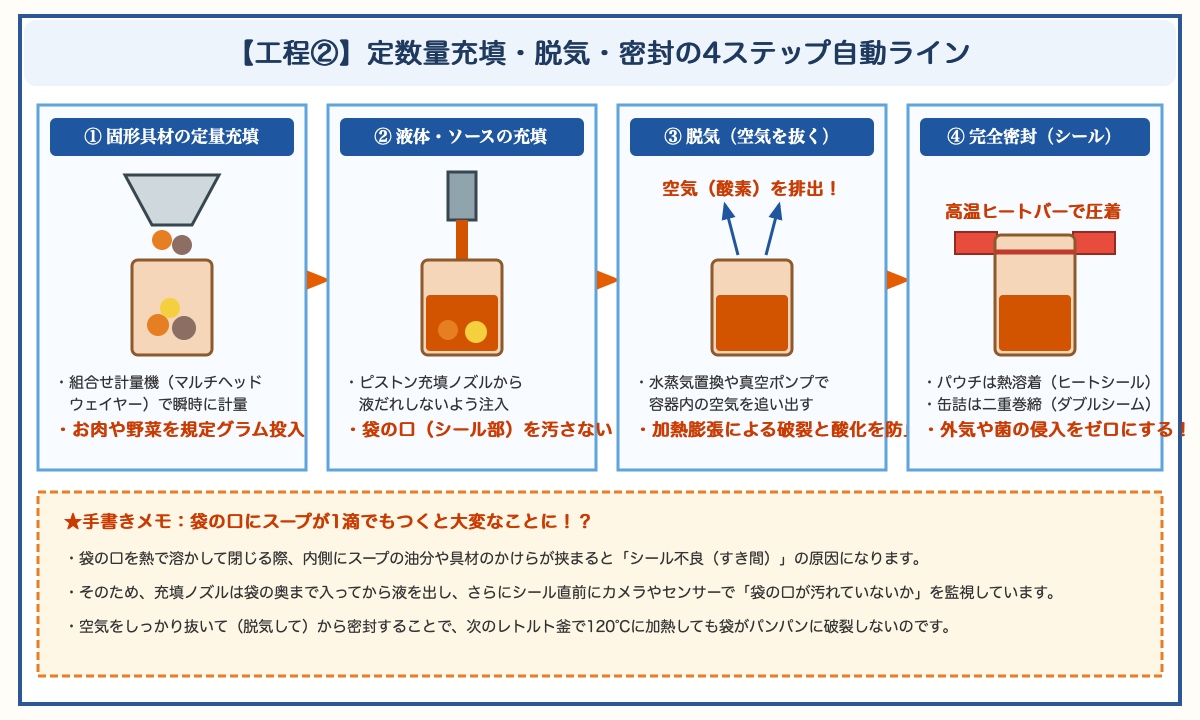
レトルトパウチの工場では、袋のチャック(口)を吸盤でパカッと開け、具材を入れて空気を抜き、熱で溶かして閉じるまでを1台のロータリー式充填包装機(または直列ライン)で自動的に処理します。
2. なぜどの袋にも同じ量が入る?「2段階充填」と「組合せ計量機」
もし大鍋で肉・野菜・カレールーを全部混ぜた状態でレードル(おたま)ですくって袋に入れたら、「お肉が3個入った袋」と「お肉がゼロでジャガイモばかりの袋」ができてしまいます。これを防ぐため、工場では「①固形具材の計量充填 → ②液体ソースの定量充填」という2段階方式を採用しています。
① 固形具材を瞬時に計る「組合せ計量機(マルチヘッドウェイヤー)」
お肉やカット野菜は、1個ずつ微妙に重さが違います。そこで活躍するのが、円形に10個〜14個ほどの小さな計量バケット(ハカリ)が並んだ「組合せ計量機」です。
コンピューターがすべてのバケットの重さを瞬時に計算し、「バケットA(18g)+バケットD(22g)+バケットG(20g)=合計60.0g!」というように、目標の重さにピタリと合う組み合わせを0.1秒以下で選び出して袋へ投入します。
② シール面を絶対に汚さない「液体ピストン充填ノズル」
固形具材が入った袋や缶に、次は温められたソースやスープをピストンポンプや流量計で正確に注入します。このとき最も重要なのが「袋の口(シールする部分)にスープを1滴も付着させないこと」です。
💡 袋の口にスープがつくとどうなる?
袋の口を熱で溶かして閉じる際、内側に油分や具材の繊維が挟まると、その部分だけプラスチックがうまく溶け合わず「シール不良(目に見えないすき間)」になってしまいます。そのため、ノズルを袋の奥まで差し込んで注入し、液だれ防止バルブでピタッと止め、さらにシール直前にカメラセンサーで口元の汚れをチェックしています。
3. なぜ密封する前に「脱気(空気を抜く)」が必要なのか?
具材とソースが入った容器は、フタや口を閉じる直前に必ず「脱気(だっき:容器内の空気を追い出す工程)」を行います。脱気の方法には、以下のような方式があります。
- スチームフロー(水蒸気置換)方式:容器の上部空間(ヘッドスペース)に清潔な水蒸気を吹き込んで空気を追い出し、すかさず密封します。冷えると水蒸気が水に戻るため、内部が自然な真空状態になります。
- 真空チャンバー・ノズル吸引方式:真空ポンプで空気を吸い出したり、パウチの両側をローラーやパッドで軽く押さえて余分な空気を押し出したりします。
| 脱気(空気を抜く)の目的 | もし空気を抜かずに密封したらどうなる? |
|---|---|
| ① レトルト殺菌時の「破袋(破裂)」を防ぐ | 次の工程で120℃に加熱した際、残った空気が大きく膨張して袋がパンパンに破裂したり、缶が変形したりしてしまいます。 |
| ② 食品の「酸化・変色・風味劣化」を防ぐ | 空気中の酸素が残っていると、保存中に油脂が酸化して味が落ちたり、ビタミンCが壊れたり、色が黒ずんだりします。 |
| ③ 熱の伝わりを良くし、容器の腐食を防ぐ | 空気の層は熱を伝えにくいため殺菌効率が下がります。また金属缶では酸素が内面腐食の原因になるのを防ぎます。 |
4. パウチの「ヒートシール」と金属缶の「二重巻締」の断面構造
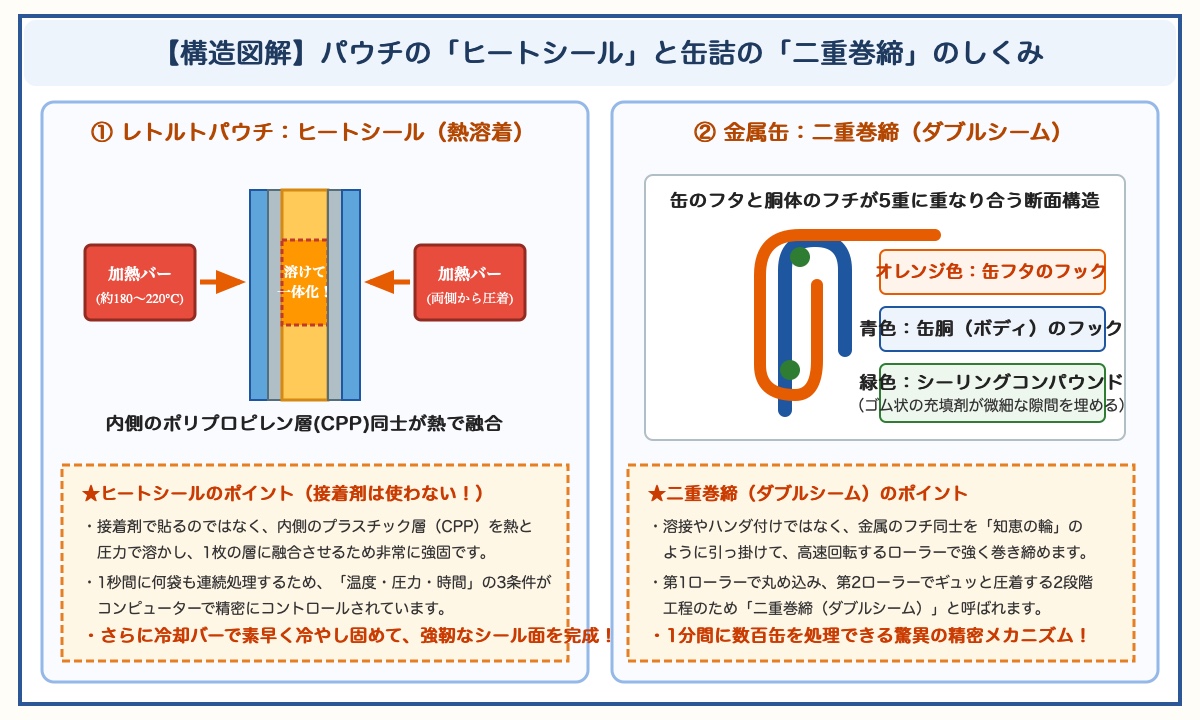
空気を抜いたら、いよいよ外気や微生物を完全に遮断する「密封(シーリング)」です。レトルトパウチと金属缶では、それぞれ異なる高度な密封技術が使われています。
① レトルトパウチ:ヒートシール(熱溶着)
レトルトパウチの一番内側の層(無延伸ポリプロピレン/CPP)は、約180℃〜220℃の熱と圧力を加えると溶けて一体化する性質があります。工場のラインでは、1回目のヒートバーで熱圧着し、続く2回目のヒートバーでさらに念入りに溶着したあと、最後に「冷却バー」で素早く冷やし固めることで、引っ張っても剥がれない強靭なシール面を作ります。
② 金属缶:二重巻締(ダブルシーム)
金属缶のフタは、溶接や接着剤でくっつけているわけではありません。缶の胴体の上端(フランジ)と、フタのフチ(カール)を合わせ、高速回転する「巻締機(シーマー)」のローラーを押し当てて、金属のフチ同士を5重のフック状に巻き込んで締め上げます。
1回目のローラーでフチを丸め込み、2回目のローラーで強く押し潰して密着させる2段階加工のため「二重巻締(ダブルシーム)」と呼ばれ、フチの内側に塗られたゴム状の充填剤(シーリングコンパウンド)がミクロの隙間まで完全に塞ぎます。
▼ 密封された製品は、工場の心臓部「STEP 3:レトルト釜」へ運ばれます!