ゴム練り(精錬)から押出・コード被覆まで|タイヤの部材加工ライン
いよいよタイヤ製造工場の製造ラインがスタートします。最初の工程は、パン作りやお菓子作りでいえば「小麦粉やバターをこねて生地を作り、パーツの形に切り分ける」段階です。
巨大なミキサーでゴムと薬品を練り合わせる「ゴム練り(精錬工程)」と、練り上がったゴムからトレッドやコードシートなどの部品を作る「部材加工(押出・カレンダー工程)」の仕組みを見ていきましょう。
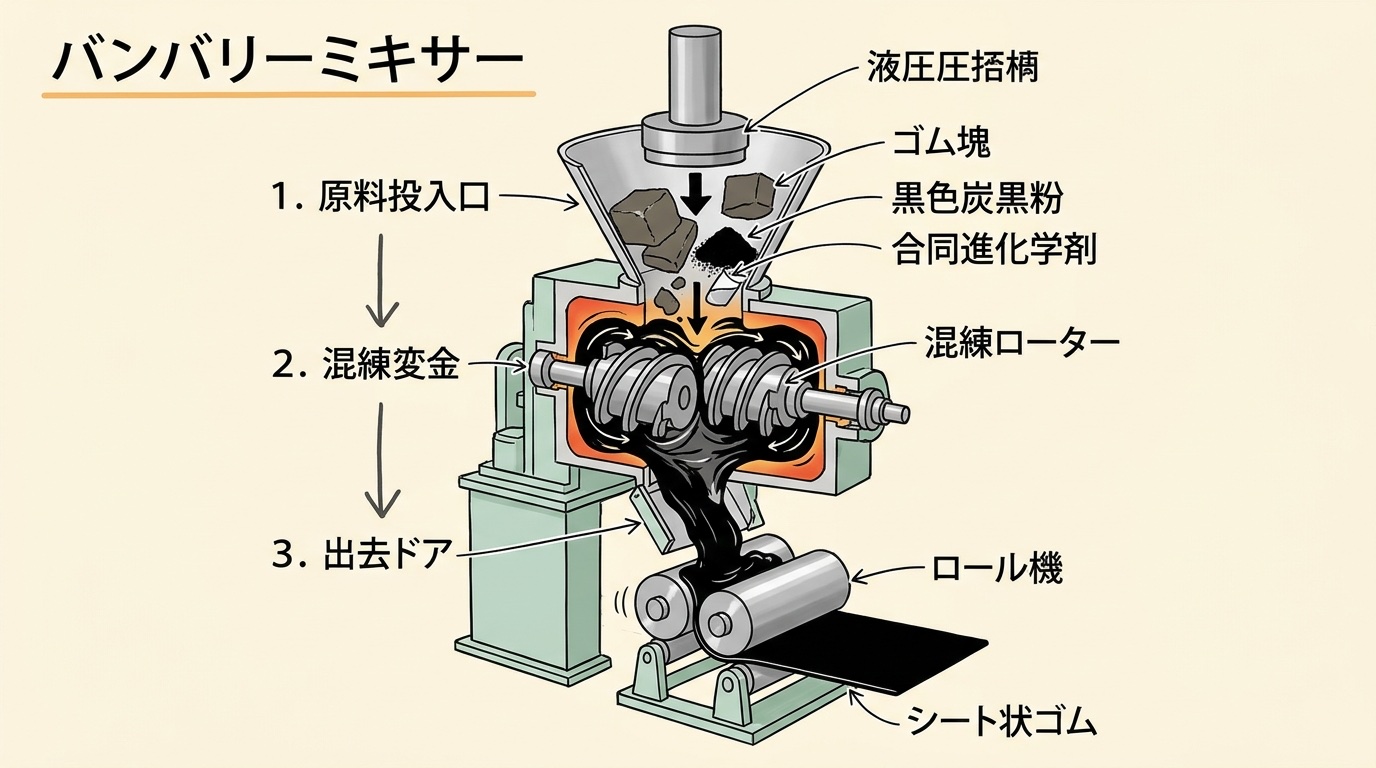
1. 精錬(ゴム練り)工程:バンバリーミキサーでゴム生地を作る
タイヤ工場の建物のうち、最も背が高く大きな動力設備が集まっているのが「精錬(せいれん)工程」、いわゆる「ゴム練り」のエリアです。ここで主役となる機械が、ビルの数階分もの高さがある密閉式混練機「バンバリーミキサー(Banbury Mixer)」です。
バンバリーミキサーの上部にある原料投入口(ホッパー)から、ブロック状の天然ゴムや合成ゴム、黒い粉末のカーボンブラック、白い粉末のシリカ、軟化剤(オイル)などを投入します。上から重り(フローティングウェイト)で強い圧力をかけながら、内部にある2本の太いらせん状ローター(羽根)を互いに逆方向へ高速回転させます。
ローターと壁面のわずかな隙間でゴムが強くすり潰され、ちぎられては混ざり合う(せん断力がかかる)ことで、粉末がナノメートル単位で均一に分散した真っ黒な配合ゴム「コンパウンド(Compound)」が生まれます。練り上がった熱いゴムの塊は下のローラー(ロール機)へと落とされ、厚さ数ミリメートルの幅広い板状のゴムシートに伸ばされて冷却されます。
2. なぜ2回に分けて練るの?「硫黄(いおう)」を後から入れる理由
実はバンバリーミキサーでのゴム練りは、1回で終わりではありません。多くの工場では「ノンプロ練り(1次練り)」と「プロ練り(2次練り・仕上げ練り)」の2段階以上に分けて行われます。
カーボンブラックなどを混ぜる1回目のゴム練りでは、激しい摩擦によってゴムの温度が150℃近くまで上昇します。もしこの最初から「硫黄(いおう)」や「加硫促進剤」を入れてしまうと、ミキサーの中で加硫反応が始まってゴムが固まってしまいます(これを工場用語で「ヤケ」または「スコーチ」と呼びます)。
そのため、まずは硫黄を入れずに高温でしっかり練って一度冷まし、2回目の仕上げ練りで100℃前後の比較的低い温度を保ちながら硫黄と加硫促進剤を素早く混ぜ込むという工夫がされています。
3. 押出(おしだし)工程:トレッドやサイドウォールを形づくる
精錬工程で作られたシート状のゴム(コンパウンド)は、タイヤのどの部位に使われるかによって別々の加工ラインへと運ばれます。地面と接する「トレッド」や側面の「サイドウォール」のような厚みのあるゴム部品を作るのが「押出(おしだし)工程」です。
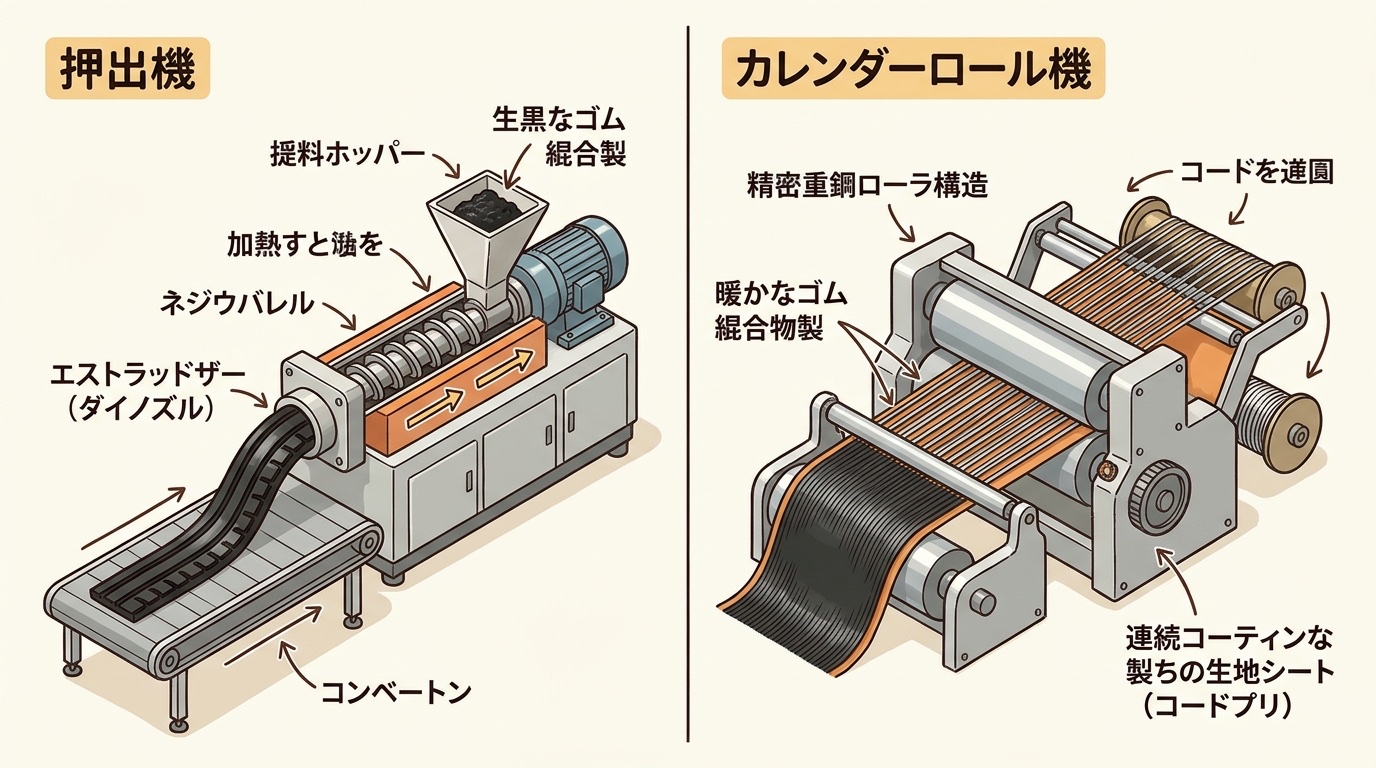
押出機(エクストルーダー)は、家庭にある「ひき肉機」や「パスタメーカー」、あるいは粘土を型から押し出すおもちゃを巨大にしたような機械です。筒の中で回転するスクリューがゴムを温めながら前へ押し進め、先端に取り付けられた「口金(ダイス)」と呼ばれるスリット穴から、連続した帯状のゴムをニュルッと押し出します。
なお、トレッドゴムを作る際は1種類のゴムだけでなく、「路面と接して摩耗に強い外側のゴム」「発熱を抑える内側のゴム」「横のサイドウォールとつながる端のゴム」など、性質の異なる2〜4種類のゴムを同時に合流させて1本の帯として押し出す(複合押出)高度な技術が使われています。押し出された長いゴムの帯は水槽で冷やされ、タイヤ1本分の長さに斜めにカットされます。
4. コード被覆(カレンダー)工程:繊維とワイヤーをゴムで包む
一方、タイヤの骨格となる「カーカス(繊維コード)」や、タガの役割をする「ベルト(スチールコード)」を作るのが「コード被覆(カレンダー)工程」です。
繊維の糸や鋼鉄のワイヤーは、そのままではゴムとくっつきませんし、糸同士がこすれ合うと切れてしまいます。そこで、何百本もの繊維コードやスチールコードを「すだれ(簾)」のように平行にピンと張って並べ、上下に重なった巨大な金属ローラー群「カレンダーロール機(Calender Machine)」の間を通します。
カレンダーロール機は、あらかじめ極薄のシート状に伸ばしたゴムを、並んだコードの表と裏の両面からギュッと強い圧力で挟み込み、コードを隙間なくゴムでコーティング(被覆)した「プライ(Ply)」と呼ばれる布状のシートを作り上げます。
- カーカス用のシート:化学繊維のコードをゴムで被覆した後、タイヤの幅に合わせてコードと直角(90度)の向きに裁断します。
- ベルト用のシート:鋼鉄のスチールコードをゴムで被覆した後、タイヤの回転方向に対して斜め(約20度前後)の角度になるよう、ひし形(バイアス状)に斜め裁断します。これを次の成形工程で網目のように角度を交差させて2枚重ねることで、ねじれに強い強固なベルト層になります。
5. ビード成形工程:ピアノ線を束ねてリングを作る
もうひとつ忘れてはならない重要なパーツが、タイヤをホイールに固定する「ビード」です。ビード成形機では、銅メッキなどを施した強靭な鋼線(ピアノ線)にゴムをコーティングしながら、丸い枠に何周もぐるぐると巻き付けて束ね、輪っか状の「ビードワイヤー(ビードコア)」を作ります。さらにその外周に断面が三角形の硬いゴム(ビードフィラー/エイペックス)を貼り付けて、ビード部品が完成します。
こうして「トレッド」「サイドウォール」「インナーライナー」「カーカスシート」「ベルトシート」「ビード」のすべてのパーツが揃いました。次はいよいよ、これらを1本のタイヤの形に組み立てる「工程2:生タイヤの成形ドラム」へと進みます!