真円度や重量バランスの自動検査ライン|1本ずつ全数検査するしくみ
加硫成形機(プレスモールド)から取り出され、冷却された完成タイヤは、ベルトコンベアに乗って工場の最終工程である「検査(インスペクション)工程」へと流れていきます。
自動車の乗員の命を乗せて走るタイヤには、わずかな不良も許されません。そのため抜き取り検査ではなく、作られたタイヤのすべて(100%全数)に対して、最新鋭の自動検査マシンと人間の目による厳しいチェックが行われます。
1. まずは下準備:余分なヒゲ(スピュー)をカットするトリミング
加硫を終えて冷やされたタイヤが検査ラインに入ると、最初に「トリミング機(スピューカッター)」を通過します。前ページの加硫工程で解説した通り、焼き上がったばかりのタイヤ表面には、金型の空気抜き穴に入り込んだ細いゴムのヒゲ(スピュー)がたくさん付いています。
タイヤを回転させながら、表面の余分なスピューやバリを自動カッターの刃で綺麗に剃り落とすことで、見た目を美しく整えるとともに、すぐ後のセンサー検査が正確に行えるようにします。
2. 自動検査ラインで行われる4つの精密チェック
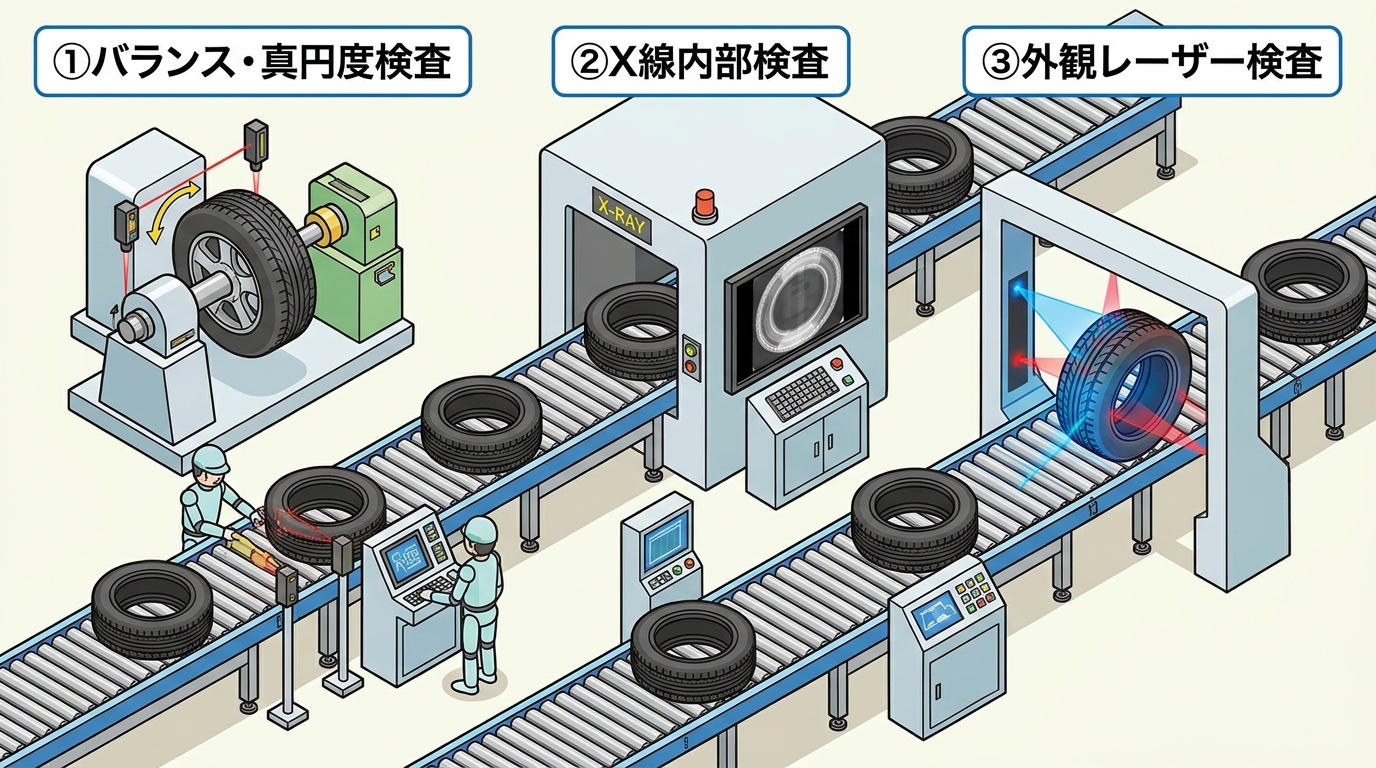
トリミングを終えたタイヤは、コンベアで次々と自動検査ブースへ運ばれ、主に次の4つの厳しい検査を受けます。
① 外観検査(目視・レーザーカメラ検査):表面の傷や凹凸を調べる
タイヤの表側・裏側・内側のすみずみまで、ゴムが欠けている部分(ベア)や異物の混入、気泡による膨らみ、文字の刻印ミスがないかを調べます。熟練の検査員が明るい照明の下でタイヤを回しながら目と手で触れて確認するほか、最新の工場では高精細レーザー変位計やAI画像認識カメラを使って、0.1ミリ単位の表面の凹凸を自動で検出しています。
② X線検査(レントゲン透視):目に見えない内部のワイヤーを調べる
外から見ても分からない「タイヤの内部」を調べるのが「X線検査装置」です。病院のレントゲン検査と同じように、遮蔽されたブースの中でタイヤにX線を当ててモニターに透視画像を映し出します。
内部に入っているスチールベルトやカーカス、ビードワイヤーの並び方が乱れていないか、ワイヤーの切れや隙間の異常がないかをコンピュータが自動判定します。
③ ユニフォミティ検査(真円度・均一性試験):実際に転がして反力を測る
タイヤが「どれだけ綺麗なまん丸(真円)にできているか」、そして「1周どこでも同じ硬さ(バネの強さ)になっているか」を調べる極めて重要なテストです。
ユニフォミティ試験機(Uniformity Machine)では、タイヤをホイール(リム)にはめて実際に空気を入れ、路面に見立てた金属ドラムにギュッと押し付けながら回転させます。このとき、縦方向や横方向に発生するわずかな力の変動(振れ)や寸法の歪みを高感度センサーで測定します。
④ 重量バランス検査(動釣合試験):重さの偏りをミリグラム単位で測る
タイヤは10種類以上の部材を巻き付けて作るため、1周の中でほんのわずかに「重い部分」と「軽い部分」が生まれます。もし重さが偏ったまま高速回転すると、遠心力でタイヤが暴れて振動してしまいます。
そこで「バランス試験機(バランサー)」でタイヤを回転させ、「どこが一番軽いか」「重さの偏りが基準値以内に収まっているか」を精密に測定します。
3. 検査の証!新品タイヤにある「黄色マーク」と「赤色マーク」の意味
新品のタイヤの側面(サイドウォール)を見ると、黄色い丸印と赤い丸印がペイントされているのを見たことがありませんか?実はあの2つのマークこそ、この自動検査ラインで測定された結果がスタンプされたものなのです!
- 🟡 黄色のマーク(軽点マーク):「バランス試験機」で見つけた、タイヤ1周の中で「最も重量が軽い位置」を示しています。タイヤを金属ホイールに組み付ける際、ホイール側で一番重い部品である「エアバルブ(空気入れの口)」の位置にこの黄色いマークを合わせることで、全体の重量バランスを均一に近づけることができます。
- 🔴 赤色のマーク(ユニフォミティマーク):「ユニフォミティ試験機」で見つけた、タイヤが回転するときに「最も外側へ張り出す力が強い位置(または外径が一番大きい位置)」を示しています。新車工場などでホイールの最もへこんでいる箇所(白マーク)と合わせることで、タイヤが真円に近く滑らかに回るようになります。
4. バーコード管理と倉庫・出荷への流れ
すべての厳しい検査項目に合格したタイヤだけが「合格品」としてスタンプを押され、仕分けコンベアへと進みます(万が一、基準から少しでも外れたタイヤは自動的にラインから弾かれ、決して出荷されることはありません)。
タイヤ1本1本のビード付近には固有のバーコード(またはQRコード・RFIDタグ)が貼られており、「いつのゴム練り材料を使い、どの成形ドラムで誰が組み立て、何番の加硫成形機で焼き、検査データはどうだったか」という履歴(トレーサビリティ)がすべてコンピュータに記録されています。
完成したタイヤは自動仕分けロボットによってサイズや種類ごとにパレットへ積み上げられ、自動立体倉庫での保管を経て、日本全国・世界中の自動車メーカー工場やタイヤショップへと出荷されていきます。
| 自動検査の種類 | 調べる内容(チェック項目) | 使われる主なセンサー・装置 |
|---|---|---|
| 外観検査 | ゴム表面の傷、欠け(ベア)、異物、文字刻印の良否 | レーザープロファイルセンサー、AIカメラ、熟練検査員の目視・触診 |
| X線透視検査 | 内部スチールコード・カーカスの配列状態、気泡の有無 | 工業用X線透視撮影装置、自動画像解析システム |
| ユニフォミティ検査 | 荷重をかけて回転させた際の力の均一性、真円度(振れ) | ユニフォミティ試験機(ロードホイール・荷重センサー)→ 赤マーク印字 |
| 重量バランス検査 | タイヤ1周における重さの偏り(静バランス・動バランス) | タイヤバランサー(動釣合試験機)→ 黄マーク(軽点)印字 |