加硫成形機(プレスモールド)の仕組み|なぜ熱を加えるとゴムが強くなる?
成形ドラムで作られた「生タイヤ」は、まだ溝(トレッドパターン)がなく、粘土のように柔らかい状態です。この生タイヤを金属の型に入れて、高温の熱と高い圧力で一気に焼き上げる工程が「加硫(かりゅう)工程」です。
お菓子の「たい焼き」や「ワッフル」を型で焼くように、タイヤの表面に美しい溝や文字を刻み込むと同時に、ゴムの分子構造を変化させて力強い弾力(ゴム弾性)を生み出す仕組みを解説します。
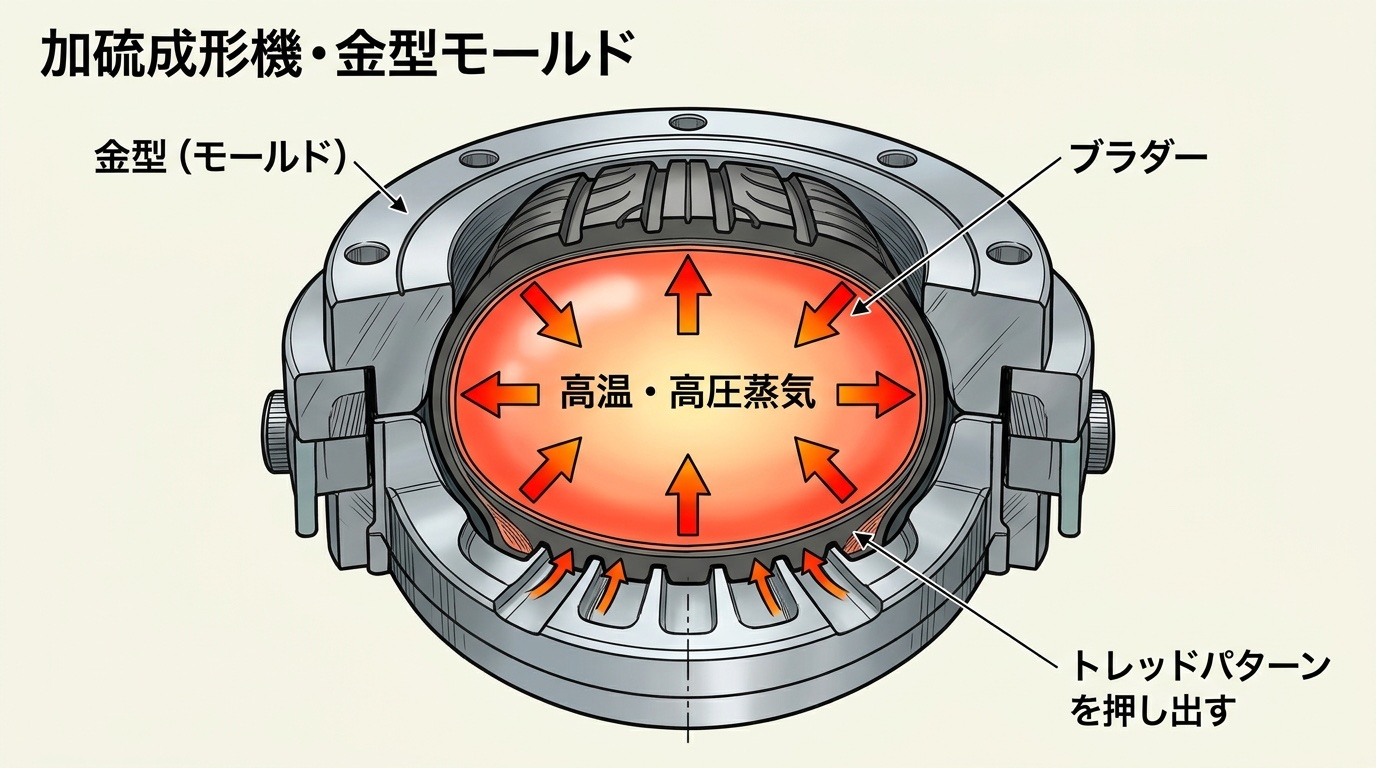
1. 加硫成形機(プレスモールド)と「ブラダー」の働き
タイヤ工場の加硫エリアには、大きな圧力釜のような機械「加硫成形機(キュアリングプレス/プレスモールド)」が何十台もずらりと並んでいます。
機械の内部には、タイヤの外側の溝(トレッドパターン)や、側面のメーカー名・サイズ表記の文字が精密に彫り込まれた金属製の金型「モールド(加硫金型)」が取り付けられています。このモールドの中に生タイヤがロボットアームでセットされると、上ぶたが閉じて金型がガッチリと密閉されます。
すると同時に、タイヤの内側(空洞部分)にある「ブラダー(Bladder)」と呼ばれる耐熱性の厚いゴム袋の中に、高温・高圧の蒸気(スチーム)や加熱ガス、温水が勢いよく送り込まれます。
- 内側から外側へ強烈にプレス!:高温・高圧で膨らんだブラダーが、柔らかい生タイヤを内側から外側に向かって強い力で押し広げ、周囲の金属モールドの内壁へとギューッと押し付けます。
- 溝と文字がくっきり転写され、パーツが一体化!:熱で一時的に柔らかくなったゴムが金型の隅々の溝まで流れ込み、トレッドパターンやサイドウォールの文字が正確に形づくられます。同時に、別々に貼り合わされていた10種類以上のゴム部材やコード層が熱で完全に融着し、強固な1本のタイヤへと生まれ変わります。
2. そもそも「加硫(かりゅう)」とは?分子の橋渡し反応
なぜこの工程を単に「加熱」や「プレス」と呼ばず、「加硫(かりゅう=硫黄を加える)」と呼ぶのでしょうか?その答えは、ミクロの分子の世界にあります。
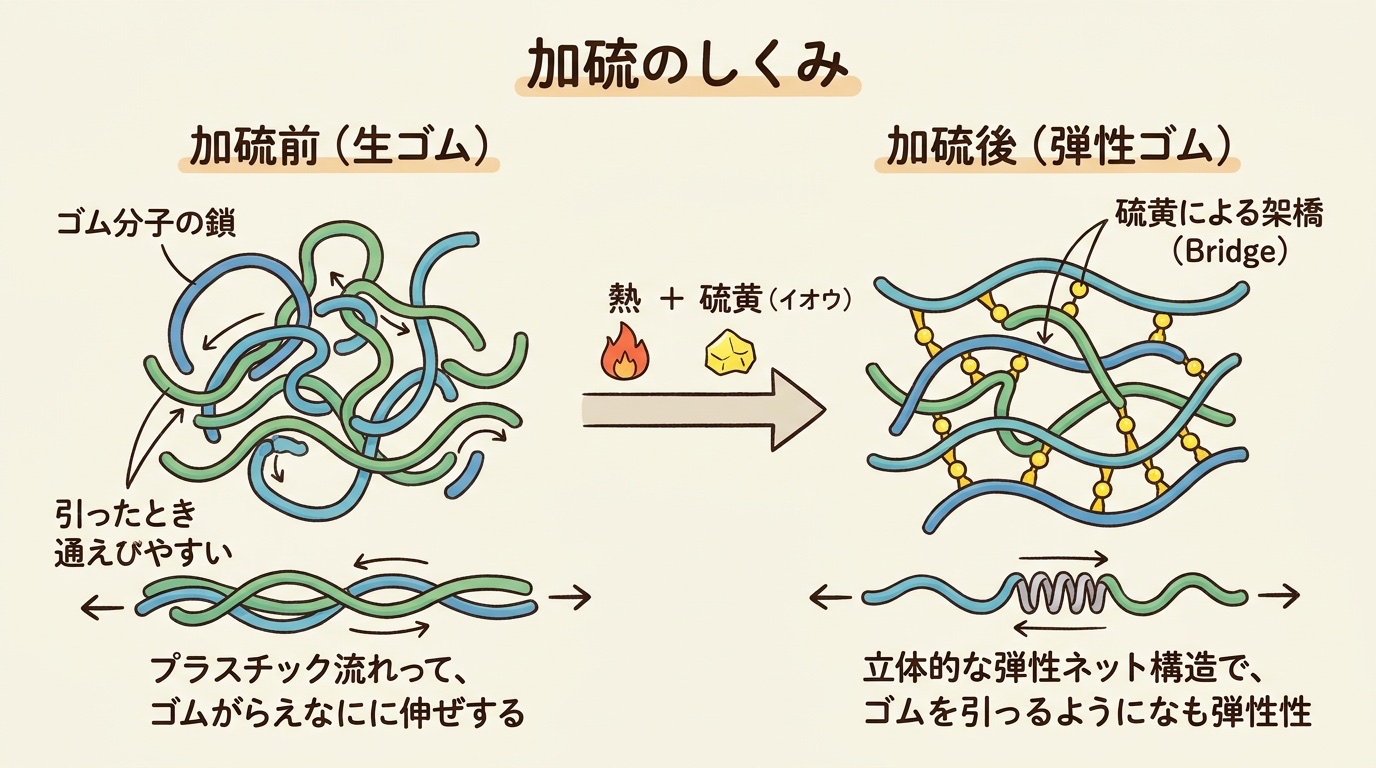
加硫する前の「生ゴム」の分子は、ゆでたスパゲッティの麺が絡み合っているような状態です。引っ張ると麺同士がズルズルと滑って伸びきってしまい、手を離しても元の形に戻りません(これを塑性変形といいます)。
ところが、工程1のゴム練りで混ぜ込んでおいた「硫黄(いおう)」に熱を加えると、化学反応が起きて、隣り合うゴム分子の鎖同士を硫黄の原子が「橋(ブリッジ)」のようにガッチリとつなぎ止めます。この反応を専門用語で「架橋(かきょう)反応」と呼びます。
硫黄の橋によってゴム分子全体が立体的な「網目(ネット)構造」になるため、どれだけ強い力で引っ張られたり押し潰されたりしても、力がなくなればパッと元の形に戻る「ゴム弾性(バネのような弾力)」と、熱や摩耗に負けない強靭さが生まれるのです。
3. 何℃くらいで何分間焼くの?タイヤサイズによる違い
加硫成形機の中でかける温度と圧力、そして焼き上げる時間(加硫時間)は、タイヤの大きさやゴムの厚みによって厳密にプログラム制御されています。
- 一般的な乗用車用タイヤ:およそ150℃〜180℃前後の高温、十数気圧(家庭の圧力鍋の何倍もの高圧)をかけた状態で、約10分〜15分間じっくり焼き上げます。
- 大型トラック・バス用タイヤ:ゴムの厚みが大きくなるため、内部まで均一に熱が伝わるよう少し長めの約30分〜50分間かけて加硫します。
- 鉱山ダンプ用などの超大型タイヤ:人の背丈ほどもある巨大なタイヤになると、なんと半日〜丸1日(十数時間〜24時間以上)かけてじっくり加硫することもあります。
4. 新品タイヤの表面にある「ヒゲ(スピュー)」ができる理由
新品の自動車タイヤや自転車タイヤをよく観察すると、表面に細い毛のようなゴムの突起がたくさんついていることがあります。これは「スピュー(Spew)」または「ベントスピュー」と呼ばれるものです。
加硫成形機の金型(モールド)に生タイヤを押し付ける際、金型とタイヤの間に空気が残っていると、ゴムが溝の奥まで入り込まず「へこみ(ベア)」ができてしまいます。そこで金型には、空気を外へ逃がすための直径1ミリほどの極小の空気穴(ベントホール)が無数に開けられています。その空気穴に熱で柔らかくなったゴムが少しずつ流れ込んで固まったものが、あの「ヒゲ」の正体なのです。
加硫が終わって金型がパカッと開くと、溝がくっきりと刻まれた見慣れた姿のタイヤが取り出されます。熱々のタイヤは「PCI(ポスト・キュア・インフレーション)」という装置で空気を入れて形を整えながら冷却され、最後の関門である「工程4:自動検査ライン」へと送られます!